Scenario: Humanoid roboter i elektronikk kvalitetskontroll
Et modellert scenario: humanoide roboter for mobil kvalitetskontroll hos en presisjonselektronikkprodusent, som tetter gapene mellom faste inspeksjonspunkter.
Motion1 Inc. ·
Elektronikkmontering - Komponentinspeksjon og Kvalitetskontroll
Et modellert scenario: denne artikkelen beskriver en representativ utrulling, bygget på operasjonelle mønstre typiske for sektoren, snarere enn en rapport om et navngitt kundeengasjement. Tallene er illustrative estimater for hva en utrulling av denne formen kan oppnå.
Utfordringen
En presisjonselektronikkprodusent som produserer kretskort og sensormoduler for bilindustrien, sto overfor økende kvalitetskrav fra kundene sine. Feilrater måtte falle under 50 deler per million (PPM) for å beholde viktige kontrakter. Den eksisterende kvalitetskontrollprosessen baserte seg på menneskelige visuelle inspektører, supplert med automatiserte optiske inspeksjonsmaskiner (AOI) på spesifikke punkter i produksjonslinjen.
Problemet var ikke AOI-maskinene – de presterte godt på oppgavene de var designet for. Problemet var hullene mellom automatiserte inspeksjonspunkter, hvor feil i komponentplassering, loddekvalitet og mekanisk montering kunne forbli uoppdaget frem til sluttkontroll. Menneskelige inspektører var effektive, men inkonsekvente, spesielt under lange skift. Tretthetsrelaterte inspeksjonsfeil økte målbart etter fire timer med kontinuerlig arbeid.
Løsningen
Produsenten utplasserte to humanoide roboter utstyrt med høyoppløselige synssystemer for å utføre omreisende kvalitetsinspeksjoner langs produksjonslinjen. I motsetning til faste AOI-maskiner, kunne disse robotene bevege seg mellom stasjoner og inspisere ulike aspekter av monteringsprosessen.
Viktige arbeidsflyter inkluderte:
- Verifisering av komponentplassering. Roboter inspiserer befolkede kretskort mot referansebilder, og flagger feiljusterte, manglende eller feilorienterte komponenter.
- Inspeksjon av loddeskjøter. Ved hjelp av makrosynfunksjoner undersøker roboter loddeskjøter for broer, kalde loddinger, utilstrekkelig loddemetall og andre vanlige defekter.
- Kontroller av mekanisk montering. For monterte moduler verifiserer roboter skruemomentindikatorer, koblingsplassering og etikettplassering.
Inspeksjonskriterier ble definert i flåtestyringsplattformen som konfigurerbare kvalitetsprofiler. Ulike produkter kunne ha forskjellige inspeksjonsparametere, og profiler ble versjonskontrollert for å opprettholde sporbarhet.
Utrullingsplan
- Måned 1-2: Samarbeidsutvikling av inspeksjonsprofiler med kvalitetsteknikkteamet. Referansebilder og akseptkriterier ble lastet inn i flåtestyringsplattformen.
- Måned 3: Første robot utplassert på den primære SMT-linjen. Opererte i "skygge-modus" sammen med menneskelige inspektører for validering – flagget defekter, men utløste ikke produksjonsstopp.
- Måned 4: Resultater fra skygge-modus validert. Robotens feildeteksjonsrate matchet eller overgikk menneskelige inspektører på tvers av alle testede defektkategorier. Roboten ble autorisert til å utløse produksjonsstopp for bekreftede defekter.
- Måned 5: Andre robot utplassert på den mekaniske monteringslinjen.
Modellerte Resultater (Første 8 Måneder)
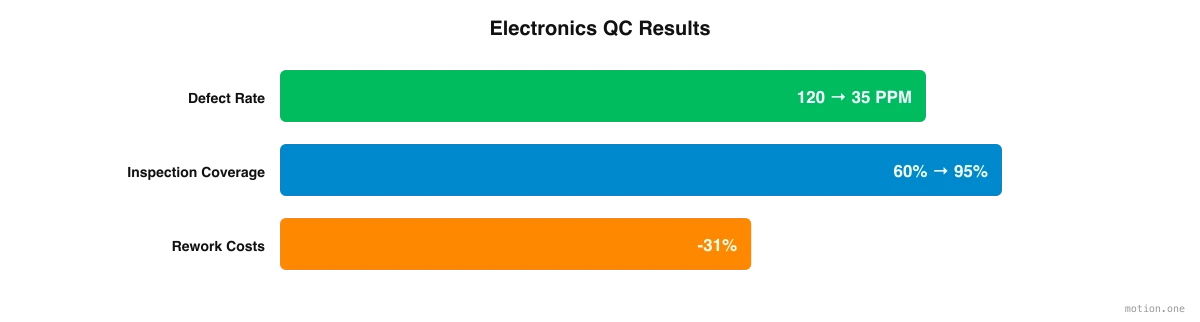
- Feilunnslipprate: Redusert fra 120 PPM til 35 PPM, godt under 50 PPM-målet som kreves av nøkkelkunder.
- Inspeksjonskonsistens: Inspeksjonsnøyaktigheten forble konstant på tvers av alle skift, noe som eliminerte den tretthetsrelaterte nedgangen observert hos menneskelige inspektører.
- Falsk positiv rate: Opprinnelig 2,8 %, redusert til 0,9 % etter to måneder med forbedring av inspeksjonsprofiler.
- Inspeksjonsdekning: Økt fra omtrent 60 % av produksjonen (begrenset av tilgjengelighet av menneskelige inspektører) til 95 % av produksjonen.
- Kvalitetskostnad: Omarbeidingskostnadene sank med 31 % på grunn av tidligere feildeteksjon. Defekter fanget på komponentplasseringsstadiet er betydelig billigere å fikse enn de som finnes ved sluttkontroll.
- Kundeaudits: To kundeaudits i perioden roste spesifikt det robotassisterte inspeksjonsprogrammet. Én kunde siterte det som en faktor i tildelingen av en utvidet kontrakt.
Viktige Læringspunkter
For produsenter som vurderer utplassering av humanoide roboter, tilbyr dette inspeksjonsprogrammet flere praktiske lærdommer:
- Start der konsistens betyr mer enn hastighet. Det sterkeste argumentet her var ikke en rolle ingen ønsket å fylle. Det var en oppgave der menneskelig nøyaktighet sank målbart etter fire timer på skift. Tretthetsfølsomt arbeid er et naturlig første mål.
- Invester i programvarelaget. Flåtestyringsplattformen var like viktig som maskinvaren. Versjonskontrollerte inspeksjonsprofiler lot kvalitetsteamet opprettholde forskjellige akseptkriterier per produkt og opprettholde full sporbarhet etter hvert som disse kriteriene endret seg.
- Kjør i skygge-modus før du overfører autoritet. En hel måned med flagging av defekter uten å stoppe produksjonen ga kvalitetsteamet bevisene for å la roboten utløse produksjonsstopp. Sett av tid til denne valideringsfasen i stedet for å hoppe over den.
- Mål det som betyr noe. Feilunnslipprate var hovedtallet, men falsk positiv rate, inspeksjonsdekning og kostnaden for omarbeiding fortalte hele historien. Verdien av utrullingen strakte seg langt utover PPM-tallet i kundekontrakten.
- Involver kvalitetsteamet som forfattere, ikke tilskuere. Inspeksjonsprofiler ble utviklet i fellesskap med kvalitetsteknikkteamet i løpet av de første to månedene, før en robot i det hele tatt nådde linjen. Personene som eide akseptkriteriene fortsatte å eie dem.
Denne produsentens erfaring viser at utplassering av humanoide roboter for kvalitetsinspeksjon er praktisk, fordelaktig og oppnåelig med dagens teknologi. Nøkkelen er å behandle det som et kvalitetsprogram snarere enn et teknologikjøp, med samme strenghet i validering, profilhåndtering og journalføring som resten av kvalitetssystemet allerede får.