Cenário: Robôs Humanoides no Controlo de Qualidade de Eletrónica
Um cenário modelado: robôs humanoides em inspeção de qualidade itinerante numa montadora de eletrónica de precisão, colmatando as lacunas entre pontos de inspeção fixos.
Motion1 Inc. ·
Montagem Eletrónica - Inspeção de Componentes e Controlo de Qualidade
Um cenário modelado: este artigo descreve uma implementação representativa, construída a partir de padrões operacionais típicos do setor, em vez de um relatório sobre um envolvimento com um cliente específico. Os números são estimativas ilustrativas do que uma implementação com esta configuração pode alcançar.
O Desafio
Um montador de eletrónica de precisão, que produz placas de circuito e módulos de sensores para a indústria automóvel, enfrentava crescentes exigências de qualidade dos seus clientes. As taxas de defeitos precisavam de cair abaixo de 50 partes por milhão (PPM) para manter contratos importantes. O processo de controlo de qualidade existente dependia de inspetores visuais humanos, complementados por máquinas de inspeção ótica automatizada (AOI) em pontos específicos da linha de produção.
O problema não eram as máquinas AOI – elas funcionavam bem nas tarefas para as quais foram projetadas. O problema eram as lacunas entre os pontos de inspeção automatizada, onde defeitos na colocação de componentes, qualidade da solda e montagem mecânica podiam passar despercebidos até ao teste final. Os inspetores humanos eram eficazes, mas inconsistentes, especialmente durante turnos longos. Os erros de inspeção relacionados com a fadiga aumentavam de forma mensurável após quatro horas de trabalho contínuo.
A Solução
O montador implementou dois robôs humanoides equipados com sistemas de visão de alta resolução para realizar inspeções de qualidade itinerantes ao longo da linha de produção. Ao contrário das máquinas AOI fixas, estes robôs podiam mover-se entre estações e inspecionar diferentes aspetos do processo de montagem.
Os principais fluxos de trabalho incluíam:
- Verificação da colocação de componentes. Os robôs inspecionam placas de circuito populadas em comparação com imagens de referência, assinalando componentes desalinhados, em falta ou incorretamente orientados.
- Inspeção de juntas de solda. Utilizando capacidades de macrovisão, os robôs examinam as juntas de solda em busca de pontes, juntas frias, solda insuficiente e outros defeitos comuns.
- Verificações de montagem mecânica. Para módulos montados, os robôs verificam os indicadores de torque dos parafusos, o encaixe dos conectores e a colocação das etiquetas.
Os critérios de inspeção foram definidos na plataforma de gestão de frota como perfis de qualidade configuráveis. Diferentes produtos podiam ter diferentes parâmetros de inspeção, e os perfis eram controlados por versão para manter a rastreabilidade.
Cronograma de Implementação
- Mês 1-2: Desenvolvimento colaborativo de perfis de inspeção com a equipa de engenharia de qualidade. Imagens de referência e critérios de aceitação foram carregados na plataforma de gestão de frota.
- Mês 3: Primeiro robô implementado na linha SMT primária. Operou em "modo sombra" ao lado de inspetores humanos para validação – assinalando defeitos, mas sem acionar paragens de produção.
- Mês 4: Resultados do modo sombra validados. A taxa de deteção de defeitos do robô igualou ou excedeu a dos inspetores humanos em todas as categorias de defeitos testadas. O robô foi autorizado a acionar paragens de produção para defeitos confirmados.
- Mês 5: Segundo robô implementado na linha de montagem mecânica.
Resultados Modelados (Primeiros 8 Meses)
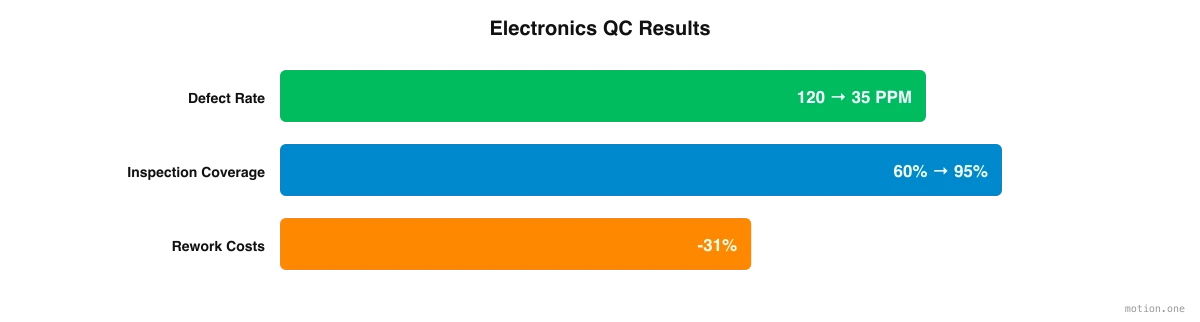
- Taxa de fuga de defeitos: Reduzida de 120 PPM para 35 PPM, bem abaixo do objetivo de 50 PPM exigido pelos clientes chave.
- Consistência da inspeção: A precisão da inspeção permaneceu constante em todos os turnos, eliminando o declínio relacionado com a fadiga observado nos inspetores humanos.
- Taxa de falsos positivos: Inicialmente 2,8%, reduzida para 0,9% após dois meses de refinamento do perfil de inspeção.
- Cobertura da inspeção: Aumentou de aproximadamente 60% da produção (limitada pela disponibilidade de inspetores humanos) para 95% da produção.
- Custo da qualidade: Os custos de retrabalho diminuíram 31% devido à deteção precoce de defeitos. Os defeitos detetados na fase de colocação de componentes são significativamente mais baratos de corrigir do que os encontrados no teste final.
- Auditorias de clientes: Duas auditorias de clientes durante o período elogiaram especificamente o programa de inspeção assistida por robôs. Um cliente citou-o como um fator na atribuição de um contrato expandido.
Principais Conclusões
Para fabricantes que consideram a implementação de robôs humanoides, este programa de inspeção oferece várias lições práticas:
- Comece onde a consistência importa mais do que a velocidade. O caso mais forte aqui não foi um papel que ninguém queria preencher. Foi uma tarefa onde a precisão humana diminuía mensuravelmente após quatro horas de turno. O trabalho sensível à fadiga é um primeiro alvo natural.
- Invista na camada de software. A plataforma de gestão de frota importava tanto quanto o hardware. Perfis de inspeção controlados por versão permitiram à equipa de qualidade manter diferentes critérios de aceitação por produto e manter a rastreabilidade completa à medida que esses critérios mudavam.
- Opere em modo sombra antes de transferir a autoridade. Um mês inteiro a assinalar defeitos sem parar a produção deu à equipa de qualidade a evidência para permitir que o robô acionasse paragens de produção. Orçamente tempo para essa fase de validação em vez de a ignorar.
- Meça o que importa. A taxa de fuga de defeitos foi o número principal, mas a taxa de falsos positivos, a cobertura da inspeção e o custo do retrabalho contaram a história completa. O valor da implementação estendeu-se muito além do valor de PPM no contrato do cliente.
- Envolva a equipa de qualidade como autores, não como espectadores. Os perfis de inspeção foram desenvolvidos em conjunto com a equipa de engenharia de qualidade durante os primeiros dois meses, antes de um robô chegar à linha. As pessoas que detinham os critérios de aceitação continuaram a detê-los.
A experiência deste montador mostra que a implementação de robôs humanoides para inspeção de qualidade é prática, benéfica e alcançável com a tecnologia atual. A chave é tratá-lo como um programa de qualidade, em vez de uma compra de tecnologia, com o mesmo rigor na validação, gestão de perfis e manutenção de registos que o resto do sistema de qualidade já possui.