Scenariusz: Roboty humanoidalne w kontroli jakości elektroniki
Modelowany scenariusz: roboty humanoidalne przeprowadzające mobilne inspekcje jakości w zakładzie montażu precyzyjnej elektroniki, wypełniające luki między stałymi punktami kontrolnymi.
Motion1 Inc. ·
Montaż Elektroniki - Inspekcja Komponentów i Kontrola Jakości
Modelowany scenariusz: ten artykuł opisuje reprezentatywne wdrożenie, zbudowane na podstawie wzorców operacyjnych typowych dla sektora, a nie raport z konkretnego zlecenia klienta. Przedstawione liczby są ilustracyjnymi szacunkami tego, co wdrożenie o takim kształcie może osiągnąć.
Wyzwanie
Producent precyzyjnej elektroniki, wytwarzający płytki drukowane i moduły czujników dla przemysłu motoryzacyjnego, stanął w obliczu rosnących wymagań jakościowych ze strony swoich klientów. Wskaźniki wad musiały spaść poniżej 50 części na milion (PPM), aby utrzymać kluczowe kontrakty. Istniejący proces kontroli jakości opierał się na ludzkich inspektorach wizualnych, uzupełnionych przez maszyny do automatycznej inspekcji optycznej (AOI) w określonych punktach linii produkcyjnej.
Problemem nie były maszyny AOI – działały one dobrze w zadaniach, do których zostały zaprojektowane. Problemem były luki między zautomatyzowanymi punktami inspekcji, gdzie wady w rozmieszczeniu komponentów, jakości lutowania i montażu mechanicznego mogły pozostać niewykryte aż do końcowego testowania. Ludzcy inspektorzy byli skuteczni, ale niespójni, zwłaszcza podczas długich zmian. Błędy inspekcyjne związane ze zmęczeniem mierzalnie wzrastały po czterech godzinach ciągłej pracy.
Rozwiązanie
Producent wdrożył dwa roboty humanoidalne wyposażone w systemy wizyjne wysokiej rozdzielczości do przeprowadzania mobilnych inspekcji jakościowych wzdłuż linii produkcyjnej. W przeciwieństwie do stacjonarnych maszyn AOI, roboty te mogły przemieszczać się między stacjami i sprawdzać różne aspekty procesu montażu.
Kluczowe przepływy pracy obejmowały:
- Weryfikacja rozmieszczenia komponentów. Roboty sprawdzają zamontowane płytki drukowane w porównaniu z obrazami referencyjnymi, oznaczając źle ustawione, brakujące lub nieprawidłowo zorientowane komponenty.
- Inspekcja połączeń lutowniczych. Wykorzystując możliwości makrowizji, roboty badają połączenia lutownicze pod kątem mostków, zimnych lutów, niewystarczającej ilości lutu i innych typowych wad.
- Kontrole montażu mechanicznego. W przypadku zmontowanych modułów roboty weryfikują wskaźniki momentu obrotowego śrub, prawidłowe osadzenie złączy i umieszczenie etykiet.
Kryteria inspekcji zostały zdefiniowane w platformie do zarządzania flotą jako konfigurowalne profile jakości. Różne produkty mogły mieć różne parametry inspekcji, a profile były kontrolowane wersjami w celu utrzymania identyfikowalności.
Harmonogram Wdrożenia
- Miesiąc 1-2: Wspólne opracowanie profili inspekcyjnych z zespołem inżynierów jakości. Obrazy referencyjne i kryteria akceptacji zostały załadowane do platformy do zarządzania flotą.
- Miesiąc 3: Pierwszy robot wdrożony na głównej linii SMT. Działał w „trybie cienia” obok ludzkich inspektorów w celu walidacji – oznaczając wady, ale nie powodując zatrzymania produkcji.
- Miesiąc 4: Wyniki trybu cienia zostały zweryfikowane. Wskaźnik wykrywania wad przez robota dorównywał lub przewyższał wskaźniki ludzkich inspektorów we wszystkich testowanych kategoriach wad. Robot został upoważniony do wywoływania wstrzymań produkcji w przypadku potwierdzonych wad.
- Miesiąc 5: Drugi robot wdrożony na linii montażu mechanicznego.
Modelowane Wyniki (Pierwsze 8 Miesięcy)
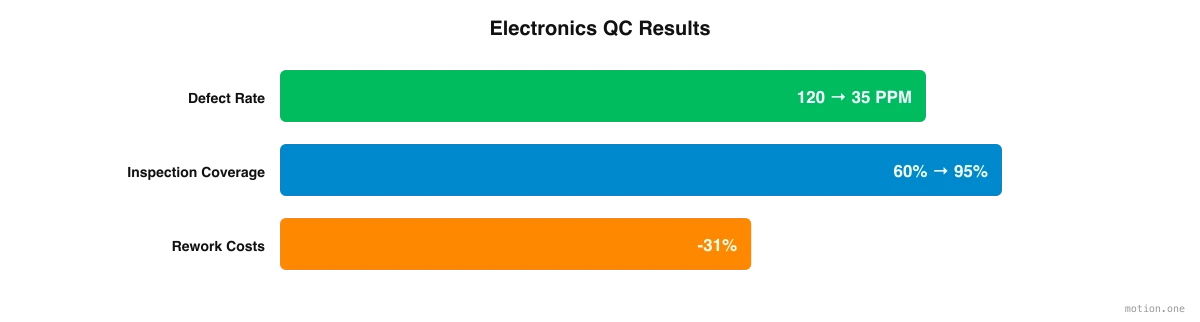
- Wskaźnik wad przedostających się dalej: Zredukowany ze 120 PPM do 35 PPM, znacznie poniżej celu 50 PPM wymaganego przez kluczowych klientów.
- Spójność inspekcji: Dokładność inspekcji pozostała stała we wszystkich zmianach, eliminując spadek związany ze zmęczeniem obserwowany u ludzkich inspektorów.
- Wskaźnik fałszywych pozytywów: Początkowo 2,8%, zredukowany do 0,9% po dwóch miesiącach udoskonalania profili inspekcyjnych.
- Pokrycie inspekcją: Wzrosło z około 60% produkcji (ograniczone dostępnością ludzkich inspektorów) do 95% produkcji.
- Koszt jakości: Koszty przeróbek spadły o 31% dzięki wcześniejszemu wykrywaniu wad. Wady wykryte na etapie rozmieszczania komponentów są znacznie tańsze do naprawienia niż te znalezione podczas końcowego testu.
- Audyty klientów: Dwa audyty klientów w tym okresie wyraźnie pochwaliły program inspekcji wspomaganej robotami. Jeden klient wskazał go jako czynnik decydujący o przyznaniu rozszerzonego kontraktu.
Kluczowe Wnioski
Dla producentów rozważających wdrożenie robotów humanoidalnych, ten program inspekcyjny oferuje kilka praktycznych lekcji:
- Należy zacząć tam, gdzie spójność ma większe znaczenie niż szybkość. Najsilniejszym argumentem nie była tu rola, której nikt nie chciał pełnić. Było to zadanie, w którym ludzka dokładność mierzalnie spadała po czterech godzinach pracy na zmianie. Praca wrażliwa na zmęczenie jest naturalnym pierwszym celem.
- Należy zainwestować w warstwę oprogramowania. Platforma do zarządzania flotą była równie ważna jak sprzęt. Kontrolowane wersjami profile inspekcyjne pozwoliły zespołowi jakości utrzymywać różne kryteria akceptacji dla każdego produktu i zachować pełną identyfikowalność w miarę zmian tych kryteriów.
- Należy działać w trybie cienia przed przekazaniem uprawnień. Pełny miesiąc oznaczania wad bez zatrzymywania produkcji dostarczył zespołowi jakości dowodów, aby pozwolić robotowi na wywoływanie wstrzymań produkcji. Należy zaplanować czas na tę fazę walidacji, zamiast ją pomijać.
- Należy mierzyć to, co ma znaczenie. Wskaźnik wad przedostających się dalej był główną liczbą, ale wskaźnik fałszywych pozytywów, pokrycie inspekcją i koszt przeróbek opowiedziały pełniejszą historię. Wartość wdrożenia wykraczała daleko poza wartość PPM w kontrakcie z klientem.
- Należy zaangażować zespół jakości jako autorów, a nie obserwatorów. Profile inspekcyjne były opracowywane wspólnie z zespołem inżynierów jakości przez pierwsze dwa miesiące, zanim robot w ogóle trafił na linię. Osoby, które były właścicielami kryteriów akceptacji, pozostały ich właścicielami.
Doświadczenie tego producenta pokazuje, że wdrożenie robotów humanoidalnych do kontroli jakości jest praktyczne, korzystne i osiągalne przy obecnej technologii. Kluczem jest traktowanie tego jako programu jakości, a nie zakupu technologii, z taką samą rygorystycznością w walidacji, zarządzaniu profilami i prowadzeniu dokumentacji, jaką już posiada reszta systemu jakości.