Сценарий: Гуманоидные роботы в контроле качества электроники
Моделируемый сценарий: гуманоидные роботы для мобильного контроля качества на предприятии по сборке прецизионной электроники, заполняющие пробелы между стационарными точками контроля.
Motion1 Inc. ·
Сборка электроники – Инспекция компонентов и контроль качества
Моделируемый сценарий: эта статья описывает типовое внедрение, основанное на операционных моделях, характерных для сектора, а не отчет о конкретном взаимодействии с клиентом. Приведенные цифры являются иллюстративными оценками того, чего может достичь внедрение такой формы.
Задача
Производитель прецизионной электроники, выпускающий печатные платы и сенсорные модули для автомобильной промышленности, столкнулся с растущими требованиями к качеству со стороны своих клиентов. Уровень дефектов должен был снизиться ниже 50 частей на миллион (PPM), чтобы сохранить ключевые контракты. Существующий процесс контроля качества основывался на визуальном осмотре человеком, дополненном автоматизированными оптическими инспекционными (AOI) машинами в определенных точках производственной линии.
Проблема заключалась не в AOI-машинах – они хорошо справлялись с задачами, для которых были разработаны. Проблема заключалась в пробелах между точками автоматизированной инспекции, где дефекты размещения компонентов, качества пайки и механической сборки могли оставаться незамеченными до окончательного тестирования. Человеческие инспекторы были эффективны, но непоследовательны, особенно во время длительных смен. Ошибки инспекции, связанные с усталостью, заметно возрастали после четырех часов непрерывной работы.
Решение
Производитель развернул двух гуманоидных роботов, оснащенных системами высокоразрешающего зрения, для проведения мобильных инспекций качества вдоль производственной линии. В отличие от стационарных AOI-машин, эти роботы могли перемещаться между станциями и проверять различные аспекты процесса сборки.
Ключевые рабочие процессы включали:
- Проверка размещения компонентов. Роботы инспектируют собранные печатные платы, сравнивая их с эталонными изображениями, выявляя смещенные, отсутствующие или неправильно ориентированные компоненты.
- Инспекция паяных соединений. Используя возможности макрозрения, роботы исследуют паяные соединения на предмет мостиков, холодных паек, недостаточного количества припоя и других распространенных дефектов.
- Проверки механической сборки. Для собранных модулей роботы проверяют индикаторы крутящего момента винтов, правильность установки разъемов и размещение этикеток.
Критерии инспекции были определены в платформе управления парком как настраиваемые профили качества. Различные продукты могли иметь разные параметры инспекции, а профили контролировались по версиям для обеспечения отслеживаемости.
График внедрения
- Месяц 1-2: Совместная разработка профилей инспекции с командой инженеров по качеству. Эталонные изображения и критерии приемки были загружены в платформу управления парком.
- Месяц 3: Первый робот развернут на основной линии SMT. Работал в «теневом режиме» параллельно с человеческими инспекторами для валидации – выявлял дефекты, но не инициировал остановки производства.
- Месяц 4: Результаты «теневого режима» подтверждены. Скорость обнаружения дефектов роботом соответствовала или превосходила показатели человеческих инспекторов по всем протестированным категориям дефектов. Робот был уполномочен инициировать остановки производства для подтвержденных дефектов.
- Месяц 5: Второй робот развернут на линии механической сборки.
Моделируемые результаты (первые 8 месяцев)
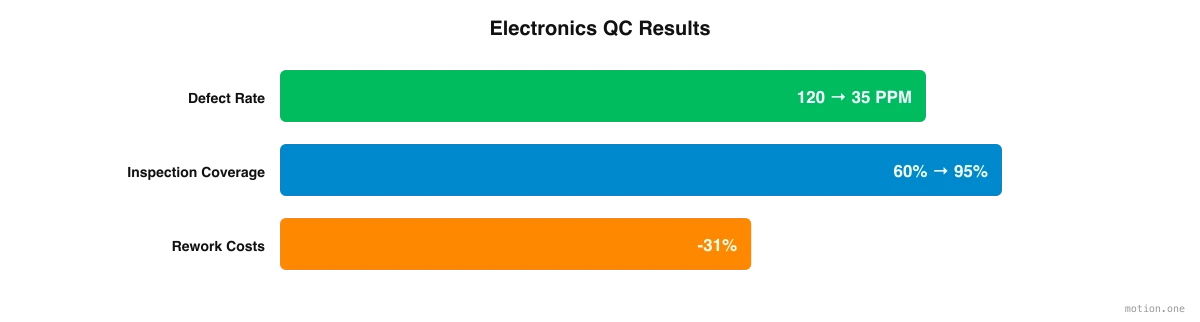
- Уровень пропущенных дефектов: Снижен со 120 PPM до 35 PPM, что значительно ниже целевого показателя в 50 PPM, требуемого ключевыми клиентами.
- Последовательность инспекции: Точность инспекции оставалась постоянной на всех сменах, устраняя снижение, связанное с усталостью, наблюдаемое у человеческих инспекторов.
- Уровень ложных срабатываний: Изначально 2,8%, снижен до 0,9% после двух месяцев доработки профиля инспекции.
- Покрытие инспекцией: Увеличено с примерно 60% производства (ограниченного доступностью человеческих инспекторов) до 95% производства.
- Стоимость качества: Затраты на доработку снизились на 31% благодаря более раннему обнаружению дефектов. Дефекты, обнаруженные на этапе размещения компонентов, значительно дешевле исправить, чем те, что найдены на окончательном тестировании.
- Аудиты клиентов: Два аудита клиентов в течение этого периода особо отметили программу инспекции с помощью роботов. Один клиент назвал это фактором при присуждении расширенного контракта.
Ключевые выводы
Для производителей, рассматривающих внедрение гуманоидных роботов, эта программа инспекции предлагает несколько практических уроков:
- Начинайте там, где последовательность важнее скорости. Самый убедительный аргумент здесь заключался не в роли, которую никто не хотел выполнять. Это была задача, где точность человека заметно снижалась после четырех часов работы в смену. Работа, чувствительная к усталости, является естественной первой целью.
- Инвестируйте в программный уровень. Платформа управления парком имела такое же значение, как и аппаратное обеспечение. Профили инспекции с контролем версий позволили команде по качеству устанавливать различные критерии приемки для каждого продукта и поддерживать полную отслеживаемость по мере изменения этих критериев.
- Работайте в «теневом режиме» перед передачей полномочий. Целый месяц выявления дефектов без остановки производства дал команде по качеству доказательства, чтобы позволить роботу инициировать остановки производства. Заложите время на этот этап валидации, а не пропускайте его.
- Измеряйте то, что имеет значение. Уровень пропущенных дефектов был главным показателем, но уровень ложных срабатываний, покрытие инспекцией и стоимость доработок рассказывали более полную историю. Ценность внедрения выходила далеко за рамки показателя PPM в контракте с клиентом.
- Привлекайте команду по качеству в качестве авторов, а не зрителей. Профили инспекции разрабатывались совместно с командой инженеров по качеству в течение первых двух месяцев, прежде чем робот вообще появился на линии. Люди, которые владели критериями приемки, продолжали ими владеть.
Опыт этого производителя показывает, что внедрение гуманоидных роботов для контроля качества является практичным, выгодным и достижимым с использованием современных технологий. Ключ заключается в том, чтобы рассматривать это как программу качества, а не как покупку технологии, с той же строгостью в валидации, управлении профилями и ведении документации, которую уже имеет остальная часть системы качества.