Сценарий: Хуманоидни роботи в контрола на качеството на електрониката
Моделиран сценарий: хуманоидни роботи за подвижна инспекция на качеството при производител на прецизна електроника, запълващи пропуските между фиксирани инспекционни точки.
Motion1 Inc. ·
Сглобяване на електроника – Инспекция на компоненти и контрол на качеството
Моделиран сценарий: тази статия описва представително внедряване, изградено от оперативни модели, типични за сектора, а не доклад за конкретна клиентска ангажираност. Цифрите са илюстративни оценки за това какво може да постигне внедряване от този тип.
Предизвикателството
Прецизен производител на електроника, произвеждащ печатни платки и сензорни модули за автомобилната индустрия, се сблъска с нарастващи изисквания за качество от своите клиенти. Процентът на дефекти трябваше да спадне под 50 части на милион (PPM), за да запази ключови договори. Съществуващият процес за контрол на качеството разчиташе на човешки визуални инспектори, допълнени от машини за автоматизирана оптична инспекция (AOI) в определени точки на производствената линия.
Проблемът не бяха AOI машините – те се справяха добре със задачите, за които бяха проектирани. Проблемът бяха пропуските между автоматизираните точки за инспекция, където дефекти в позиционирането на компонентите, качеството на спойките и механичното сглобяване можеха да останат неоткрити до окончателното тестване. Човешките инспектори бяха ефективни, но непоследователни, особено по време на дълги смени. Грешките при инспекция, свързани с умората, нарастваха измеримо след четири часа непрекъсната работа.
Решението
Производителят внедри два хуманоидни робота, оборудвани с визуални системи с висока разделителна способност, за извършване на подвижни проверки на качеството по производствената линия. За разлика от фиксираните AOI машини, тези роботи можеха да се движат между станциите и да инспектират различни аспекти на процеса на сглобяване.
Ключовите работни процеси включваха:
- Проверка на позиционирането на компонентите. Роботите инспектират сглобени печатни платки спрямо референтни изображения, отбелязвайки неправилно подравнени, липсващи или неправилно ориентирани компоненти.
- Инспекция на спойки. Използвайки възможности за макро зрение, роботите изследват спойките за мостове, студени спойки, недостатъчно количество спойка и други често срещани дефекти.
- Проверки на механичното сглобяване. За сглобени модули роботите проверяват индикаторите за въртящ момент на винтовете, правилното поставяне на конекторите и позиционирането на етикетите.
Критериите за инспекция бяха дефинирани в платформата за управление на флота като конфигурируеми профили за качество. Различните продукти можеха да имат различни параметри за инспекция, а профилите бяха контролирани по версии, за да се поддържа проследимост.
Хронология на внедряването
- Месец 1-2: Съвместна разработка на инспекционни профили с екипа по качеството. Референтни изображения и критерии за приемане бяха заредени в платформата за управление на флота.
- Месец 3: Първият робот беше внедрен на основната SMT линия. Работеше в „режим на сянка“ (shadow mode) заедно с човешки инспектори за валидиране – отбелязваше дефекти, но не предизвикваше спиране на производството.
- Месец 4: Резултатите от режима на сянка бяха валидирани. Процентът на откриване на дефекти от робота съвпадаше или надвишаваше този на човешките инспектори във всички тествани категории дефекти. Роботът получи разрешение да предизвиква спиране на производството при потвърдени дефекти.
- Месец 5: Вторият робот беше внедрен на линията за механично сглобяване.
Моделирани резултати (първи 8 месеца)
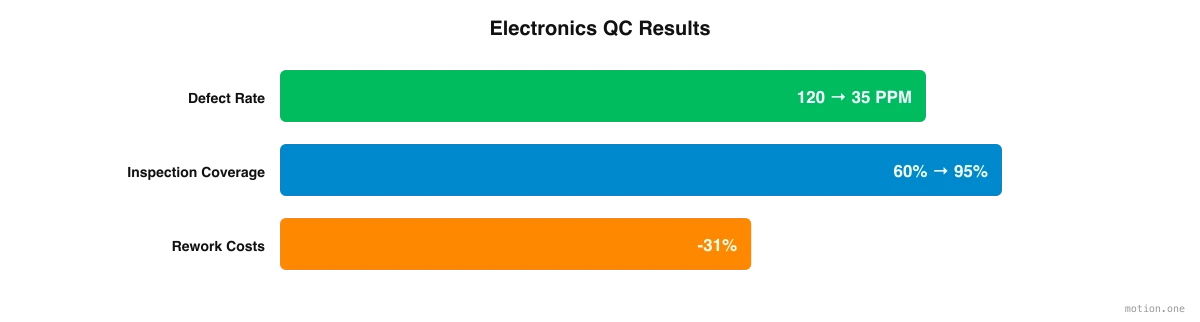
- Процент на пропуснати дефекти: Намален от 120 PPM на 35 PPM, доста под целта от 50 PPM, изисквана от ключови клиенти.
- Последователност на инспекцията: Точността на инспекцията остана постоянна през всички смени, елиминирайки спада, свързан с умората, наблюдаван при човешките инспектори.
- Процент на фалшиво положителни резултати: Първоначално 2.8%, намален до 0.9% след два месеца на прецизиране на инспекционния профил.
- Покритие на инспекцията: Увеличено от приблизително 60% от производството (ограничено от наличността на човешки инспектори) до 95% от производството.
- Разходи за качество: Разходите за преработка намаляха с 31% поради по-ранното откриване на дефекти. Дефектите, уловени на етапа на позициониране на компонентите, са значително по-евтини за отстраняване от тези, открити при окончателното тестване.
- Клиентски одити: Два клиентски одита през периода изрично похвалиха програмата за инспекция, подпомагана от роботи. Един клиент я посочи като фактор за присъждане на разширен договор.
Ключови изводи
За производители, които обмислят внедряване на хуманоидни роботи, тази инспекционна програма предлага няколко практически урока:
- Започнете там, където последователността е по-важна от скоростта. Най-силният аргумент тук не беше роля, която никой не искаше да изпълнява. Това беше задача, при която човешката точност намаляваше измеримо след четири часа работа на смяна. Работата, чувствителна към умора, е естествена първа цел.
- Инвестирайте в софтуерния слой. Платформата за управление на флота беше също толкова важна, колкото и хардуерът. Контролираните по версии инспекционни профили позволиха на екипа по качеството да поддържа различни критерии за приемане за всеки продукт и да запазва пълна проследимост при промяна на тези критерии.
- Работете в „режим на сянка“ (shadow mode), преди да предадете пълномощия. Цял месец на отбелязване на дефекти без спиране на производството даде на екипа по качеството доказателствата, за да позволи на робота да предизвиква спиране на производството. Отделете време за тази фаза на валидиране, вместо да я пропускате.
- Измервайте това, което е от значение. Процентът на пропуснати дефекти беше основната цифра, но процентът на фалшиво положителни резултати, покритието на инспекцията и разходите за преработка разказаха по-пълната история. Стойността на внедряването се простираше далеч отвъд цифрата PPM в клиентския договор.
- Включете екипа по качеството като автори, а не като наблюдатели. Инспекционните профили бяха разработени съвместно с екипа по качеството през първите два месеца, преди роботът изобщо да достигне линията. Хората, които притежаваха критериите за приемане, продължиха да ги притежават.
Опитът на този производител показва, че внедряването на хуманоидни роботи за инспекция на качеството е практично, полезно и постижимо с настоящите технологии. Ключът е да се третира като програма за качество, а не като покупка на технология, със същата строгост при валидирането, управлението на профилите и воденето на записи, която вече се прилага за останалата част от системата за качество.