Сценарій: Гуманоїдні роботи у контролі якості електроніки
Модельований сценарій: гуманоїдні роботи для мобільної інспекції якості на підприємстві зі складання прецизійної електроніки, заповнюючи прогалини між стаціонарними точками контролю.
Motion1 Inc. ·
Збирання електроніки – Інспекція компонентів та контроль якості
Модельований сценарій: ця стаття описує типове впровадження, побудоване на основі операційних моделей, характерних для галузі, а не звіт про взаємодію з конкретним клієнтом. Наведені цифри є ілюстративними оцінками того, чого може досягти впровадження такої форми.
Виклик
Виробник прецизійної електроніки, що виготовляє друковані плати та сенсорні модулі для автомобільної промисловості, зіткнувся зі зростаючими вимогами до якості з боку своїх клієнтів. Рівень дефектів мав знизитися нижче 50 частин на мільйон (PPM), щоб зберегти ключові контракти. Існуючий процес контролю якості покладався на візуальних інспекторів-людей, доповнених автоматизованими оптичними інспекційними (AOI) машинами в певних точках виробничої лінії.
Проблема полягала не в машинах AOI – вони добре виконували завдання, для яких були розроблені. Проблема полягала в прогалинах між автоматизованими точками інспекції, де дефекти розміщення компонентів, якості пайки та механічного складання могли залишатися непоміченими до фінального тестування. Інспектори-люди були ефективними, але непослідовними, особливо під час довгих змін. Помилки інспекції, пов'язані з втомою, помітно зростали після чотирьох годин безперервної роботи.
Рішення
Виробник розгорнув двох гуманоїдних роботів, оснащених системами високороздільного зору, для проведення мобільних перевірок якості вздовж виробничої лінії. На відміну від стаціонарних машин AOI, ці роботи могли переміщатися між станціями та інспектувати різні аспекти процесу складання.
Ключові робочі процеси включали:
- Перевірка розміщення компонентів. Роботи інспектують зібрані друковані плати, порівнюючи їх з еталонними зображеннями, виявляючи неправильно вирівняні, відсутні або неправильно орієнтовані компоненти.
- Інспекція паяних з'єднань. Використовуючи можливості макрозору, роботи перевіряють паяні з'єднання на наявність перемичок, холодних пайок, недостатньої кількості припою та інших поширених дефектів.
- Перевірка механічного складання. Для зібраних модулів роботи перевіряють індикатори крутного моменту гвинтів, правильність встановлення роз'ємів та розміщення етикеток.
Критерії інспекції були визначені в платформі управління парком як конфігуровані профілі якості. Різні продукти могли мати різні параметри інспекції, а профілі контролювалися версіями для підтримки відстежуваності.
Графік впровадження
- Місяць 1-2: Спільна розробка профілів інспекції з командою інженерів з якості. Еталонні зображення та критерії приймання були завантажені в платформу управління парком.
- Місяць 3: Перший робот розгорнуто на основній лінії SMT. Працював у "тіньовому режимі" разом з інспекторами-людьми для валідації – виявляв дефекти, але не спричиняв зупинок виробництва.
- Місяць 4: Результати "тіньового режиму" підтверджено. Рівень виявлення дефектів роботом відповідав або перевищував показники інспекторів-людей у всіх перевірених категоріях дефектів. Робот отримав дозвіл на ініціювання зупинок виробництва для підтверджених дефектів.
- Місяць 5: Другий робот розгорнуто на лінії механічного складання.
Модельовані результати (перші 8 місяців)
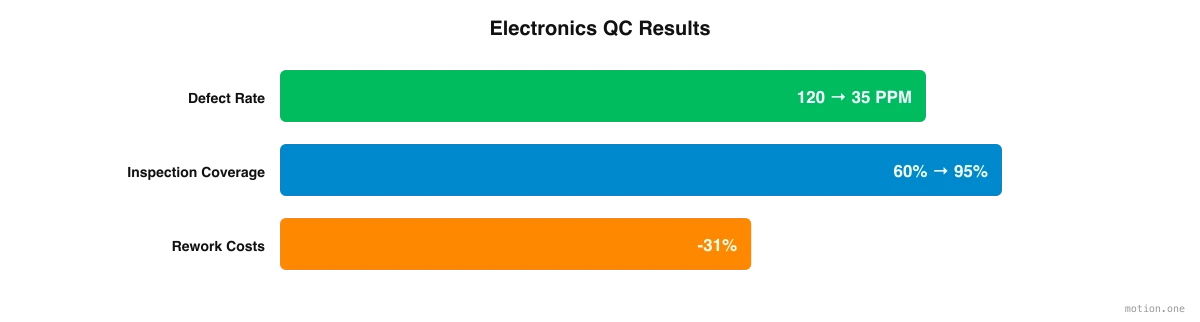
- Рівень пропущених дефектів: Знижено зі 120 PPM до 35 PPM, що значно нижче цільового показника 50 PPM, необхідного ключовим клієнтам.
- Послідовність інспекції: Точність інспекції залишалася постійною протягом усіх змін, усуваючи спад, пов'язаний з втомою, який спостерігався у інспекторів-людей.
- Рівень хибнопозитивних спрацьовувань: Спочатку 2,8%, знижено до 0,9% після двох місяців уточнення профілю інспекції.
- Покриття інспекцією: Збільшено з приблизно 60% виробництва (обмеженого доступністю інспекторів-людей) до 95% виробництва.
- Вартість якості: Витрати на переробку зменшилися на 31% завдяки ранішому виявленню дефектів. Дефекти, виявлені на етапі розміщення компонентів, значно дешевше усунути, ніж ті, що знайдені під час фінального тестування.
- Аудити клієнтів: Два аудити клієнтів протягом цього періоду особливо відзначили програму інспекції за допомогою роботів. Один клієнт назвав її фактором у присудженні розширеного контракту.
Ключові висновки
Для виробників, які розглядають впровадження гуманоїдних роботів, ця програма інспекції пропонує кілька практичних уроків:
- Починайте там, де послідовність важливіша за швидкість. Найсильнішим аргументом тут була не роль, яку ніхто не хотів виконувати. Це було завдання, де точність людини помітно знижувалася після чотирьох годин зміни. Робота, чутлива до втоми, є природною першою ціллю.
- Інвестуйте в програмний рівень. Платформа управління парком була настільки ж важливою, як і апаратне забезпечення. Профілі інспекції з контролем версій дозволили команді з якості встановлювати різні критерії приймання для кожного продукту та підтримувати повну відстежуваність при зміні цих критеріїв.
- Працюйте в "тіньовому режимі" перед передачею повноважень. Цілий місяць виявлення дефектів без зупинки виробництва надав команді з якості докази, щоб дозволити роботу ініціювати зупинки виробництва. Заплануйте час на цей етап валідації, а не пропускайте його.
- Вимірюйте те, що має значення. Рівень пропущених дефектів був головним показником, але рівень хибнопозитивних спрацьовувань, покриття інспекцією та вартість переробки розповідали повнішу історію. Цінність впровадження виходила далеко за межі показника PPM у контракті з клієнтом.
- Залучайте команду з якості як авторів, а не спостерігачів. Профілі інспекції розроблялися спільно з командою інженерів з якості протягом перших двох місяців, перш ніж робот взагалі потрапив на лінію. Люди, які володіли критеріями приймання, продовжували ними володіти.
Досвід цього виробника показує, що впровадження гуманоїдних роботів для контролю якості є практичним, вигідним і досяжним за допомогою сучасних технологій. Ключ полягає в тому, щоб розглядати це як програму якості, а не як придбання технології, з такою ж ретельністю у валідації, управлінні профілями та веденні записів, яку вже має решта системи якості.