Skenaario: Humanoidirobotit elektroniikan laadunvalvonnassa
Mallinnettu skenaario: humanoidirobotit kiertävässä laaduntarkastuksessa tarkkuuselektroniikan kokoonpanijalla, täyttäen aukkoja kiinteiden tarkastuspisteiden välillä.
Motion1 Inc. ·
Elektroniikkakokoonpano – Komponenttien tarkastus ja laadunvalvonta
Mallinnettu skenaario: tämä artikkeli kuvaa edustavaa käyttöönottoa, joka on rakennettu toimialalle tyypillisistä toimintamalleista, eikä raporttia nimetystä asiakastoimeksiannosta. Luvut ovat havainnollistavia arvioita siitä, mitä tämänmuotoinen käyttöönotto voi saavuttaa.
Haaste
Tarkkuuselektroniikan kokoonpanija, joka valmisti piirilevyjä ja anturimoduuleja autoteollisuudelle, kohtasi asiakkailtaan kasvavia laatuvaatimuksia. Vikaprosenttien oli laskettava alle 50 osaan miljoonasta (PPM) avainsopimusten säilyttämiseksi. Olemassa oleva laadunvalvontaprosessi perustui ihmisten suorittamiin visuaalisiin tarkastuksiin, joita täydennettiin automatisoiduilla optisilla tarkastuslaitteilla (AOI) tuotantolinjan tietyissä kohdissa.
Ongelma eivät olleet AOI-laitteet – ne suoriutuivat hyvin tehtävistä, joihin ne oli suunniteltu. Ongelmana olivat automatisoitujen tarkastuspisteiden väliset aukot, joissa komponenttien sijoittelun, juotteen laadun ja mekaanisen kokoonpanon virheet saattoivat jäädä havaitsematta lopputestaukseen asti. Ihmistarkastajat olivat tehokkaita mutta epäjohdonmukaisia, erityisesti pitkien vuorojen aikana. Väsymykseen liittyvät tarkastusvirheet lisääntyivät mitattavasti neljän tunnin yhtäjaksoisen työn jälkeen.
Ratkaisu
Kokoonpanija otti käyttöön kaksi humanoidirobottia, jotka oli varustettu korkearesoluutioisilla näköjärjestelmillä suorittamaan liikkuvia laaduntarkastuksia tuotantolinjalla. Toisin kuin kiinteät AOI-laitteet, nämä robotit pystyivät liikkumaan asemien välillä ja tarkastamaan kokoonpanoprosessin eri osa-alueita.
Keskeisiä työnkulkuja olivat:
- Komponenttien sijoittelun varmistus. Robotit tarkastavat asennetut piirilevyt vertailukuvia vasten ja merkitsevät väärin kohdistetut, puuttuvat tai virheellisesti suunnatut komponentit.
- Juotosliitosten tarkastus. Makronäköominaisuuksia hyödyntäen robotit tutkivat juotosliitoksia siltojen, kylmien juotosten, riittämättömän juotteen ja muiden yleisten vikojen varalta.
- Mekaanisen kokoonpanon tarkastukset. Kootuissa moduuleissa robotit tarkistavat ruuvin vääntömomentin osoittimet, liittimien istuvuuden ja etikettien sijoittelun.
Tarkastuskriteerit määriteltiin kalustonhallinta-alustalla konfiguroitavina laatuprofiileina. Eri tuotteilla saattoi olla erilaiset tarkastusparametrit, ja profiilit olivat versiohallinnassa jäljitettävyyden ylläpitämiseksi.
Käyttöönoton aikataulu
- Kuukausi 1-2: Tarkastusprofiilien yhteistyöllinen kehittäminen laatuinsinööritiimin kanssa. Vertailukuvat ja hyväksymiskriteerit ladattiin kalustonhallinta-alustalle.
- Kuukausi 3: Ensimmäinen robotti otettiin käyttöön ensisijaisella SMT-linjalla. Toimi "varjotilassa" ihmistarkastajien rinnalla validointia varten – merkitsemällä virheitä, mutta ei laukaisemalla tuotantopysähdyksiä.
- Kuukausi 4: Varjotilan tulokset validoitiin. Robotin vikojen havaitsemisaste vastasi tai ylitti ihmistarkastajien tason kaikissa testatuissa vikakategorioissa. Robotti valtuutettiin laukaisemaan tuotantopysähdyksiä vahvistetuista vioista.
- Kuukausi 5: Toinen robotti otettiin käyttöön mekaanisella kokoonpanolinjalla.
Mallinnetut tulokset (ensimmäiset 8 kuukautta)
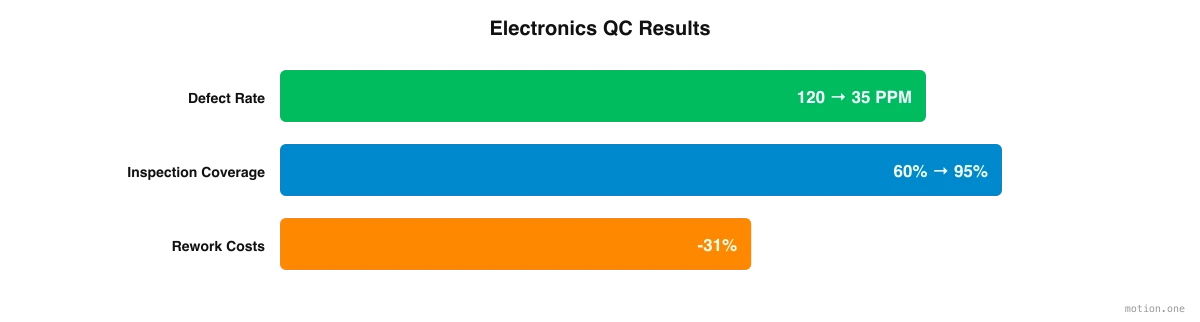
- Vikojen läpimenonopeus: Laski 120 PPM:stä 35 PPM:ään, mikä on selvästi alle avainasiakkaiden vaatiman 50 PPM:n tavoitteen.
- Tarkastuksen johdonmukaisuus: Tarkastustarkkuus pysyi vakiona kaikissa vuoroissa, mikä eliminoi ihmistarkastajilla havaitun väsymykseen liittyvän heikkenemisen.
- Väärien positiivisten osuus: Alun perin 2,8 %, laski 0,9 %:iin kahden kuukauden tarkastusprofiilien hienosäädön jälkeen.
- Tarkastuksen kattavuus: Kasvoi noin 60 %:sta tuotannosta (rajoittui ihmistarkastajien saatavuuteen) 95 %:iin tuotannosta.
- Laadun kustannukset: Uudelleentyöstökustannukset laskivat 31 % aikaisemman vikojen havaitsemisen ansiosta. Komponenttien sijoitteluvaiheessa havaitut viat ovat huomattavasti halvempia korjata kuin lopputestauksessa löydetyt.
- Asiakastarkastukset: Kaksi asiakastarkastusta ajanjakson aikana kiitti erityisesti robottiavusteista tarkastusohjelmaa. Yksi asiakas mainitsi sen tekijänä laajennetun sopimuksen myöntämisessä.
Keskeiset opit
Valmistajille, jotka harkitsevat humanoidirobottien käyttöönottoa, tämä tarkastusohjelma tarjoaa useita käytännön oppeja:
- Aloita sieltä, missä johdonmukaisuus on tärkeämpää kuin nopeus. Vahvin perustelu tässä ei ollut rooli, jota kukaan ei halunnut täyttää. Se oli tehtävä, jossa ihmisen tarkkuus heikkeni mitattavasti neljän tunnin vuoron jälkeen. Väsymykselle herkkä työ on luonnollinen ensimmäinen kohde.
- Investoi ohjelmistokerrokseen. Kalustonhallinta-alusta oli yhtä tärkeä kuin laitteisto. Versiohallitut tarkastusprofiilit antoivat laatutiimille mahdollisuuden ylläpitää erilaisia hyväksymiskriteerejä tuotekohtaisesti ja säilyttää täyden jäljitettävyyden kriteerien muuttuessa.
- Käytä varjotilaa ennen vallan luovuttamista. Koko kuukauden ajan vikojen merkitseminen ilman tuotannon pysäyttämistä antoi laatutiimille todisteet, jotta robotti voitiin valtuuttaa laukaisemaan tuotantopysähdyksiä. Varaa aikaa tälle validointivaiheelle sen ohittamisen sijaan.
- Mittaa sitä, mikä on tärkeää. Vikojen läpimenonopeus oli otsikkoluku, mutta väärien positiivisten osuus, tarkastuksen kattavuus ja uudelleentyöstön kustannukset kertoivat koko tarinan. Käyttöönoton arvo ulottui paljon asiakassopimuksen PPM-luvun ulkopuolelle.
- Ota laatutiimi mukaan tekijöiksi, älä katsojiksi. Tarkastusprofiilit kehitettiin yhdessä laatuinsinööritiimin kanssa kahden ensimmäisen kuukauden aikana, ennen kuin robotti edes saapui linjalle. Ihmiset, jotka omistivat hyväksymiskriteerit, säilyttivät omistajuutensa.
Tämän kokoonpanijan kokemus osoittaa, että humanoidirobottien käyttöönotto laaduntarkastukseen on käytännöllistä, hyödyllistä ja saavutettavissa nykyisellä teknologialla. Avainasemassa on sen käsitteleminen laatuohjelmana pikemminkin kuin teknologiahankintana, samalla tarkkuudella validoinnissa, profiilien hallinnassa ja kirjanpidossa, jonka muu laatujärjestelmä jo saa.