Scénář: Humanoidní roboti v kontrole kvality elektroniky
Modelový scénář: humanoidní roboti provádějící mobilní kontrolu kvality u výrobce přesné elektroniky, vyplňující mezery mezi pevnými kontrolními body.
Motion1 Inc. ·
Montáž elektroniky – Kontrola komponent a řízení kvality
Modelový scénář: tento článek popisuje reprezentativní nasazení, vycházející z provozních vzorců typických pro daný sektor, spíše než zprávu o konkrétní zakázce. Uvedené údaje jsou ilustrativními odhady toho, čeho lze nasazením tohoto typu dosáhnout.
Výzva
Výrobce přesné elektroniky, produkující desky plošných spojů a senzorové moduly pro automobilový průmysl, čelil rostoucím požadavkům zákazníků na kvalitu. Míra vad musela klesnout pod 50 dílů na milion (PPM), aby si udržel klíčové zakázky. Stávající proces kontroly kvality spoléhal na lidské vizuální inspektory, doplněné automatizovanými optickými inspekčními (AOI) stroji v konkrétních bodech výrobní linky.
Problémem nebyly AOI stroje – ty plnily úkoly, pro které byly navrženy, dobře. Problémem byly mezery mezi automatizovanými kontrolními body, kde vady v umístění komponent, kvalitě pájení a mechanické montáži mohly zůstat neodhaleny až do závěrečného testování. Lidští inspektoři byli efektivní, ale nekonzistentní, zejména během dlouhých směn. Chyby v inspekci související s únavou měřitelně narůstaly po čtyřech hodinách nepřetržité práce.
Řešení
Výrobce nasadil dva humanoidní roboty vybavené vizuálními systémy s vysokým rozlišením, aby prováděli putovní kontroly kvality podél výrobní linky. Na rozdíl od pevných AOI strojů se tito roboti mohli pohybovat mezi stanicemi a kontrolovat různé aspekty montážního procesu.
Klíčové pracovní postupy zahrnovaly:
- Ověření umístění komponent. Roboti kontrolují osazené desky plošných spojů proti referenčním snímkům a označují špatně zarovnané, chybějící nebo nesprávně orientované komponenty.
- Kontrola pájených spojů. Pomocí makro vizuálních schopností roboti zkoumají pájené spoje na přemostění, studené spoje, nedostatečné pájení a další běžné vady.
- Kontroly mechanické montáže. U sestavených modulů roboti ověřují indikátory utahovacího momentu šroubů, usazení konektorů a umístění štítků.
Kritéria kontroly byla definována v platformě pro správu flotily jako konfigurovatelné profily kvality. Různé produkty mohly mít různé parametry kontroly a profily byly řízeny verzemi pro zachování sledovatelnosti.
Časová osa nasazení
- Měsíc 1-2: Společný vývoj inspekčních profilů s týmem inženýrů kvality. Referenční snímky a kritéria přijatelnosti byly nahrány do platformy pro správu flotily.
- Měsíc 3: První robot nasazen na primární SMT lince. Pracoval v „stínovém režimu“ po boku lidských inspektorů pro validaci – označoval vady, ale nespouštěl zastavení výroby.
- Měsíc 4: Výsledky stínového režimu validovány. Míra detekce vad robotem odpovídala nebo překračovala lidské inspektory ve všech testovaných kategoriích vad. Robot byl oprávněn spouštět zastavení výroby u potvrzených vad.
- Měsíc 5: Druhý robot nasazen na lince mechanické montáže.
Modelované výsledky (prvních 8 měsíců)
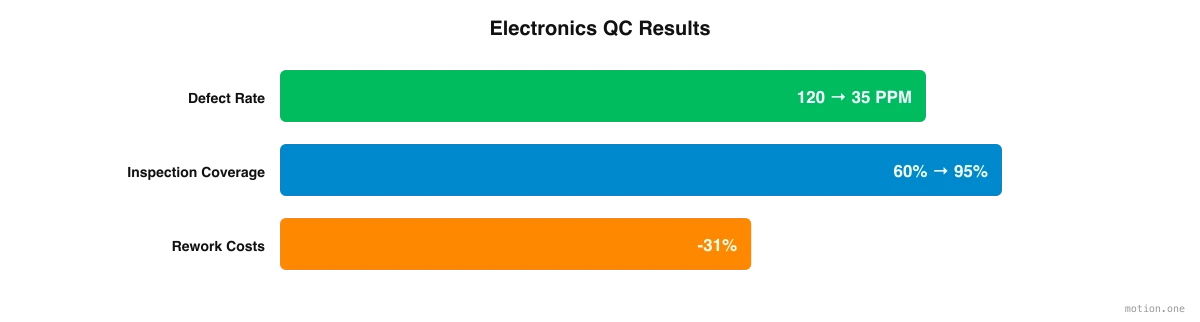
- Míra úniku vad: Snížena ze 120 PPM na 35 PPM, což je výrazně pod cílem 50 PPM požadovaným klíčovými zákazníky.
- Konzistence kontroly: Přesnost kontroly zůstala konstantní napříč všemi směnami, čímž se eliminoval pokles související s únavou, pozorovaný u lidských inspektorů.
- Míra falešně pozitivních výsledků: Zpočátku 2,8 %, snížena na 0,9 % po dvou měsících zpřesňování inspekčního profilu.
- Pokrytí kontrolou: Zvýšeno z přibližně 60 % výroby (omezeno dostupností lidských inspektorů) na 95 % výroby.
- Náklady na kvalitu: Náklady na přepracování klesly o 31 % díky dřívější detekci vad. Vady zachycené ve fázi umístění komponent jsou výrazně levnější na opravu než ty nalezené při závěrečném testu.
- Zákaznické audity: Dva zákaznické audity během tohoto období konkrétně ocenily program roboticky asistované kontroly. Jeden zákazník to uvedl jako faktor při udělení rozšířené zakázky.
Klíčové poznatky
Pro výrobce zvažující nasazení humanoidních robotů nabízí tento inspekční program několik praktických ponaučení:
- Začněte tam, kde na konzistenci záleží více než na rychlosti. Nejsilnějším argumentem zde nebyla role, kterou nikdo nechtěl plnit. Byl to úkol, kde lidská přesnost měřitelně klesala po čtyřech hodinách směny. Práce citlivá na únavu je přirozeným prvním cílem.
- Investujte do softwarové vrstvy. Platforma pro správu flotily byla stejně důležitá jako hardware. Profily kontroly řízené verzemi umožnily týmu kvality udržovat různá kritéria přijatelnosti pro každý produkt a zachovat plnou sledovatelnost, jak se tato kritéria měnila.
- Provozujte v „stínovém režimu“, než předáte autoritu. Celý měsíc označování vad bez zastavení výroby poskytl týmu kvality důkazy, aby mohl robot spouštět zastavení výroby. Vyhraďte si čas na tuto validační fázi, namísto jejího přeskočení.
- Měřte to, na čem záleží. Míra úniku vad byla hlavním číslem, ale míra falešně pozitivních výsledků, pokrytí kontrolou a náklady na přepracování vyprávěly úplnější příběh. Hodnota nasazení přesahovala číslo PPM v zákaznické smlouvě.
- Zapojte tým kvality jako autory, nikoli diváky. Inspekční profily byly vyvíjeny společně s týmem inženýrů kvality během prvních dvou měsíců, než se robot vůbec dostal na linku. Lidé, kteří vlastnili kritéria přijatelnosti, je nadále vlastnili.
Zkušenosti tohoto výrobce ukazují, že nasazení humanoidních robotů pro kontrolu kvality je praktické, přínosné a dosažitelné se současnou technologií. Klíčem je vnímat to jako program kvality spíše než jako nákup technologie, se stejnou přísností ve validaci, správě profilů a vedení záznamů, jakou již má zbytek systému kvality.