Scenariusz: Roboty humanoidalne w piekarni przemysłowej
Modelowany scenariusz: trzy roboty humanoidalne na dystrybucji końcowej linii w średniej wielkości europejskiej piekarni, od ręcznego sortowania do stabilnej pracy dwuzmianowej.
Motion1 Inc. ·
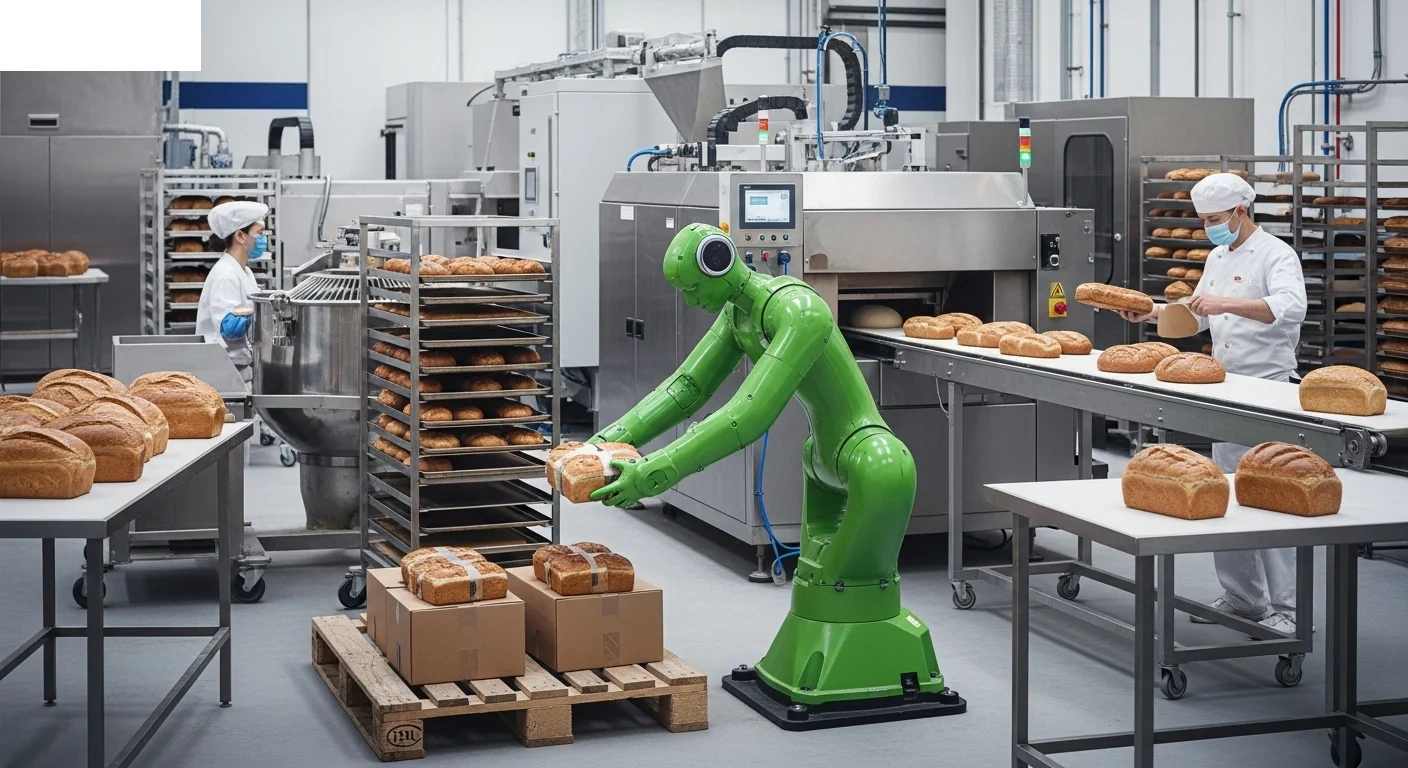
Dystrybucja na Końcu Linii w Piekarni Przemysłowej
Modelowany scenariusz: ten artykuł opisuje reprezentatywne wdrożenie, zbudowane na podstawie wzorców operacyjnych typowych dla sektora, a nie raport z konkretnego zaangażowania klienta. Przedstawione liczby są ilustracyjnymi szacunkami tego, co wdrożenie o takim kształcie może osiągnąć.
Wyzwanie
Średniej wielkości piekarnia przemysłowa w Europie Zachodniej produkuje pakowane wyroby piekarnicze dla regionalnych sieci supermarketów. Zakład obsługuje dwie linie produkcyjne działające na dwie zmiany, sześć dni w tygodniu. Proces na końcu linii – sortowanie gotowych produktów z przenośnika, grupowanie ich według zamówień i ładowanie na palety oraz wózki transportowe do dystrybucji – był w całości wykonywany ręcznie.
Ta praca jest fizycznie wymagająca. Pracownicy spędzają ośmiogodzinne zmiany na podnoszeniu, schylaniu się i przenoszeniu skrzynek z produktami ważących od 5 do 15 kilogramów. Rotacja pracowników na tych stanowiskach przekraczała 40% rocznie. W szczytowych sezonach (święta, okresy promocyjne) piekarnia regularnie borykała się z problemami z obsadzeniem zmian, co prowadziło do kosztów nadgodzin i sporadycznych opóźnień w realizacji zamówień.
Dla liderów operacyjnych w tej sytuacji celem rzadko jest zatrudnienie mniejszej liczby osób. Chodzi o pokrycie pracy, do której nie można już znaleźć ludzi, którzy wykonywaliby ją niezawodnie.
Rozwiązanie
Piekarnia wdrożyła trzy roboty humanoidalne do obsługi procesów dystrybucji na końcu linii. Field Deployment Engineers przeszkolili roboty w zakresie zadań piekarni i przeszkolili przełożonych linii do pracy obok nich, przy czym każdy proces był zarządzany centralnie za pośrednictwem platformy do zarządzania flotą.
Kluczowe procesy obejmowały:
- Sortowanie zamówień. Roboty pobierają gotowe skrzynki z produktami z przenośnika i sortują je do obszarów przygotowawczych specyficznych dla zamówień, na podstawie skanowania kodów kreskowych.
- Ładowanie palet. Roboty układają posortowane skrzynki na paletach, zgodnie z predefiniowanymi wzorcami układania zoptymalizowanymi pod kątem stabilności transportu.
- Ładowanie wózków. W przypadku mniejszych zamówień roboty ładują wózki transportowe w kolejności trasy dostawy.
Każdy robot został przeszkolony w zakresie tych procesów na miejscu, począwszy od nagrań własnych operatorów piekarni wykonujących pracę, a powstałe procesy zostały zapisane w wspólnej bibliotece. Kiedy wprowadzono nową linię produktów o innych wymiarach skrzynek, proces został zaktualizowany raz i rozpowszechniony na wszystkie trzy jednostki.
Harmonogram Wdrożenia
- Miesiąc 1-2: Ocena miejsca, ocena ryzyka, przeprojektowanie przestrzeni roboczej. Wokół obszaru końca linii produkcyjnej utworzono strefy bezpieczeństwa z czujnikami kurtyn świetlnych i stacjami awaryjnego zatrzymania.
- Miesiąc 3: Pierwszy robot wdrożony na głównej linii produkcyjnej. Działał obok pracowników ludzkich tylko podczas zmian dziennych, pod nadzorem człowieka.
- Miesiąc 4: Wdrożono drugiego i trzeciego robota. Rozpoczęto operacje na zmianie nocnej ze zmniejszonym nadzorem człowieka (jeden przełożony na zmianę dla obszaru robotów).
- Miesiąc 5-6: Pełna autonomiczna praca na obu zmianach. Pracownicy ludzcy zostali przeniesieni na stanowiska kontroli jakości i koordynacji wysyłek.
Modelowane Wyniki (Pierwsze 12 Miesięcy)
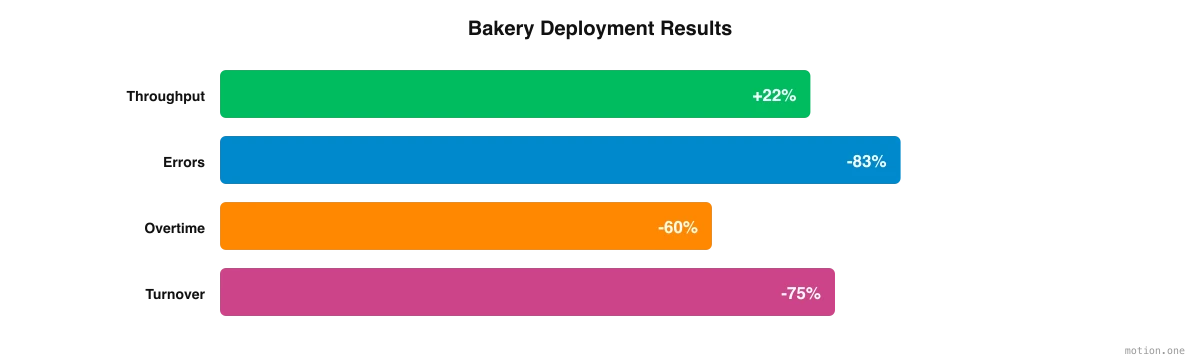
- Wzrost przepustowości: Poprawa szybkości przetwarzania na końcu linii o 22%, głównie dzięki wyeliminowaniu przerw i luk w zmianach.
- Dokładność zamówień: Błędy sortowania zmniejszone ze średnio 1,8% do 0,3%, dzięki konsekwentnemu skanowaniu kodów kreskowych i logice sortowania opartej na regułach.
- Oszczędność godzin pracy: Około 11 000 godzin pracy rocznie przekierowanych z ręcznej obsługi na role o wyższej wartości.
- Rotacja pracowników: Rotacja w obszarze końca linii spadła z ponad 40% do poniżej 10% (pozostali pracownicy pełnią role nadzorcze i kontroli jakości).
- Redukcja nadgodzin: Koszty nadgodzin w szczycie sezonu zmniejszone o około 60%.
Kluczowe Wnioski
Dla producentów rozważających wdrożenie robotów humanoidalnych, doświadczenie tej piekarni oferuje kilka praktycznych lekcji:
- Zacznijcie od ról, które trudno obsadzić, a nie od ról, które łatwo zautomatyzować. Obsługa na końcu linii charakteryzowała się roczną rotacją przekraczającą 40%. Uzasadnienie biznesowe dotyczyło przede wszystkim niezawodności personelu, a koszty były na drugim miejscu, dokładnie tak, jak ujął to dyrektor operacyjny.
- Zainwestujcie w warstwę oprogramowania. Platforma do zarządzania flotą była równie ważna jak sprzęt. Ponieważ procesy znajdowały się w wspólnej bibliotece, nowa linia produktów o innych wymiarach skrzynek została skonfigurowana raz i rozpowszechniona na wszystkie trzy roboty.
- Zaplanujcie 3-6 miesięcy na wdrożenie. Dopiero w piątym miesiącu obie zmiany działały autonomicznie: ocena miejsca i ryzyka, przeprojektowanie przestrzeni roboczej, jeden robot na zmianie dziennej, a następnie pozostałe dwa. Odpowiednio zaplanujcie czas i cierpliwość.
- Mierzcie to, co ważne. Przepustowość i zaoszczędzone godziny pracy są ważne, ale dokładność zamówień, koszty nadgodzin i rotacja miały tu równie duże znaczenie. Pełna wartość wdrożenia wykraczała daleko poza szybkość przetwarzania.
- Wcześnie zaangażujcie swoich pracowników. Osoby, które wcześniej zajmowały się obsługą skrzynek, przeniosły się na stanowiska kontroli jakości i koordynacji wysyłek, zamiast opuszczać firmę. Przekazanie tego planu przed przybyciem pierwszego robota to klucz do odróżnienia akceptacji od oporu.
Doświadczenie tej piekarni pokazuje, że wdrożenie robotów humanoidalnych w dystrybucji na końcu linii jest praktyczne, korzystne i osiągalne dzięki obecnej technologii. Kluczem jest traktowanie tego jako zmiany operacyjnej, a nie zakupu technologii, z realistycznym okresem wdrożenia, procesami przechowywanymi w jednym miejscu i jasnym planem dotyczącym przyszłości istniejącego zespołu.