Senaryo: İnsansı Robotlar Endüstriyel Bir Fırında
Modellenmiş bir senaryo: Orta ölçekli bir Avrupa fırınında, manuel ayıklamadan istikrarlı bir iki vardiyalı operasyona geçiş yapan üç insansı robotun hat sonu dağıtımındaki durumu.
Motion1 Inc. ·
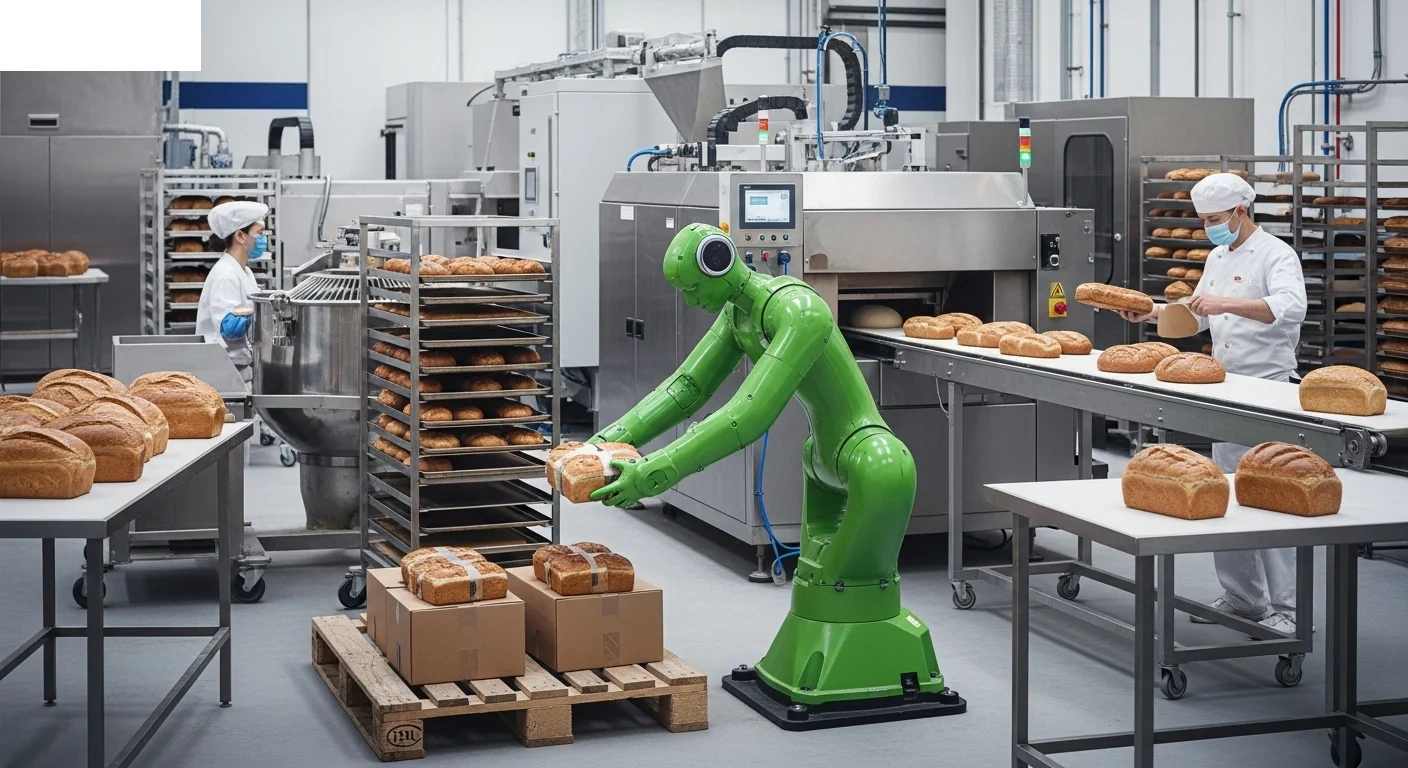
Endüstriyel Fırın Hattı Sonu Dağıtımı
Modellenmiş bir senaryo: Bu makale, belirli bir müşteri etkileşimine ilişkin bir rapor olmaktan ziyade, sektör için tipik operasyonel kalıplardan oluşturulmuş temsili bir dağıtımı açıklamaktadır. Rakamlar, bu şekle sahip bir dağıtımın neler başarabileceğine dair açıklayıcı tahminlerdir.
Zorluk
Batı Avrupa'da orta ölçekli bir endüstriyel fırın, bölgesel süpermarket zincirleri için paketlenmiş unlu mamuller üretmektedir. Tesis, haftanın altı günü, iki vardiya halinde çalışan iki üretim hattına sahiptir. Hattın sonu süreci – bitmiş ürünleri konveyörden ayırma, siparişe göre gruplama ve dağıtım için paletlere ve tekerlekli arabalara yükleme – tamamen manueldi.
Bu iş fiziksel olarak zorluydu. İşçiler, 5 ila 15 kilogram ağırlığındaki ürün kasalarını kaldırarak, eğilerek ve taşıyarak sekiz saatlik vardiyalar geçiriyorlardı. Bu rollerdeki personel devir hızı yıllık %40'ı aşıyordu. Yoğun sezonlarda (tatiller, promosyon dönemleri), fırın düzenli olarak vardiyaları doldurmakta zorlanıyor, bu da fazla mesai maliyetlerine ve ara sıra sipariş gecikmelerine yol açıyordu.
Bu konumdaki operasyon liderleri için amaç, nadiren daha az insan çalıştırmaktır. Güvenilir bir şekilde yapacak insan bulunamayan işleri karşılamaktır.
Çözüm
Fırın, hat sonu dağıtım iş akışlarını yönetmek için üç insansı robotu devreye aldı. Field Deployment Engineer'ları, robotları fırının kendi görevleri üzerinde eğitti ve hat amirlerini robotlarla birlikte çalışacak şekilde eğitti; her iş akışı merkezi olarak bir filo yönetim platformu aracılığıyla yönetildi.
Temel iş akışları şunları içeriyordu:
- Sipariş ayırma. Robotlar, bitmiş ürün kasalarını konveyörden alır ve barkod taramasına dayalı olarak siparişe özel hazırlık alanlarına ayırır.
- Palet yükleme. Robotlar, ayrılmış kasaları taşıma stabilitesi için optimize edilmiş önceden tanımlanmış istifleme düzenlerine göre paletlere istifler.
- Araba yükleme. Daha küçük siparişler için robotlar, tekerlekli arabaları teslimat rotası sırasına göre yükler.
Her robot, fırının kendi operatörlerinin işi yaparken çekilen kayıtlarından başlayarak bu iş akışları üzerinde sahada eğitildi ve ortaya çıkan iş akışları paylaşılan bir kütüphanede saklandı. Farklı kasa boyutlarına sahip yeni bir ürün hattı tanıtıldığında, iş akışı bir kez güncellendi ve üç üniteye de yayıldı.
Dağıtım Zaman Çizelgesi
- Ay 1-2: Saha değerlendirmesi, risk değerlendirmesi, çalışma alanı yeniden tasarımı. Hat sonu alanı çevresinde ışık perdesi sensörleri ve acil durdurma istasyonları ile güvenlik bölgeleri oluşturuldu.
- Ay 3: Birincil üretim hattına ilk robot konuşlandırıldı. Sadece gündüz vardiyalarında insan denetimiyle insan işçilerle birlikte çalıştı.
- Ay 4: İkinci ve üçüncü robotlar konuşlandırıldı. Gece vardiyası operasyonları, azaltılmış insan denetimiyle başladı (robot alanı için vardiya başına bir amir).
- Ay 5-6: Her iki vardiyada tam otonom çalışma. İnsan işçiler kalite kontrol ve sevkiyat koordinasyon rollerine yeniden atandı.
Modellenmiş Sonuçlar (İlk 12 Ay)
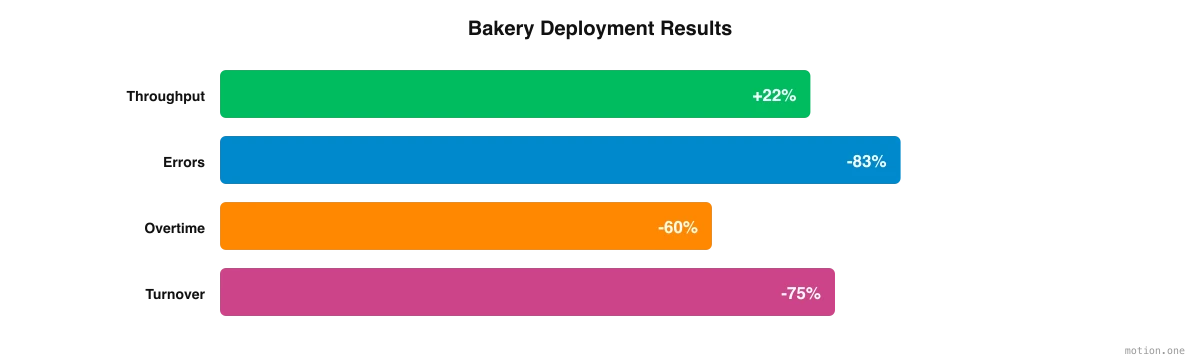
- Verim artışı: Hat sonu işleme hızında %22 iyileşme, başlıca mola sürelerinin ve vardiya değişim boşluklarının ortadan kaldırılmasından kaynaklandı.
- Sipariş doğruluğu: Tutarlı barkod taraması ve kural tabanlı ayırma mantığı sayesinde ayırma hataları ortalama %1,8'den %0,3'e düştü.
- Tasarruf edilen işgücü saati: Yılda yaklaşık 11.000 işgücü saati, manuel elleçlemeden daha yüksek değerli rollere yönlendirildi.
- Personel devir hızı: Hat sonu alanındaki devir hızı %40+'tan %10'un altına düştü (kalan personel denetim ve kalite rollerindedir).
- Fazla mesai azaltma: Yoğun sezon fazla mesai maliyetleri yaklaşık %60 oranında azaldı.
Temel Çıkarımlar
İnsansı robot konuşlandırmayı düşünen üreticiler için bu fırının deneyimi birkaç pratik ders sunmaktadır:
- Doldurulması zor rollerle başlayın, otomatikleştirmesi kolay rollerle değil. Hat sonu elleçleme yıllık %40'ın üzerinde devir hızıyla çalışıyordu. İş gerekçesi, operasyon direktörünün de belirttiği gibi, önce personel güvenilirliği, sonra maliyetti.
- Yazılım katmanına yatırım yapın. Filo yönetim platformu, donanım kadar önemliydi. İş akışları paylaşılan bir kütüphanede yaşadığı için, farklı kasa boyutlarına sahip yeni bir ürün hattı bir kez yapılandırıldı ve üç robota da yayıldı.
- 3-6 aylık bir hızlanma süreci planlayın. Her iki vardiyanın da otonom çalışması beşinci aya kadar sürdü: saha ve risk değerlendirmesi, çalışma alanı yeniden tasarımı, gündüz vardiyasında bir robot, ardından diğer ikisi. Buna göre zaman ve sabır ayırın.
- Önemli olanı ölçün. Verim ve tasarruf edilen işgücü saatleri önemli olsa da, sipariş doğruluğu, fazla mesai maliyeti ve devir hızı burada eşit derecede ağırlık taşıyordu. Dağıtımın tam değeri, işleme hızının çok ötesine geçti.
- İşgücünüzü erken aşamada dahil edin. Kasaları elleçleyen kişiler, işten ayrılmak yerine kalite kontrol ve sevkiyat koordinasyon rollerine geçti. Bu planı ilk robot gelmeden önce iletmek, kabulü direnişten ayıran şeydir.
Bu fırının deneyimi, hat sonu dağıtımında insansı robot konuşlandırmasının mevcut teknolojiyle pratik, faydalı ve ulaşılabilir olduğunu göstermektedir. Anahtar, bunu bir teknoloji satın alımından ziyade operasyonel bir değişiklik olarak ele almak, gerçekçi bir hızlanma süreci, tek bir yerde tutulan iş akışları ve mevcut ekibin nereye gideceğine dair net bir plan yapmaktır.